Нейлон (PA) в 3D-печати: шестерни, втулки и трущиеся детали
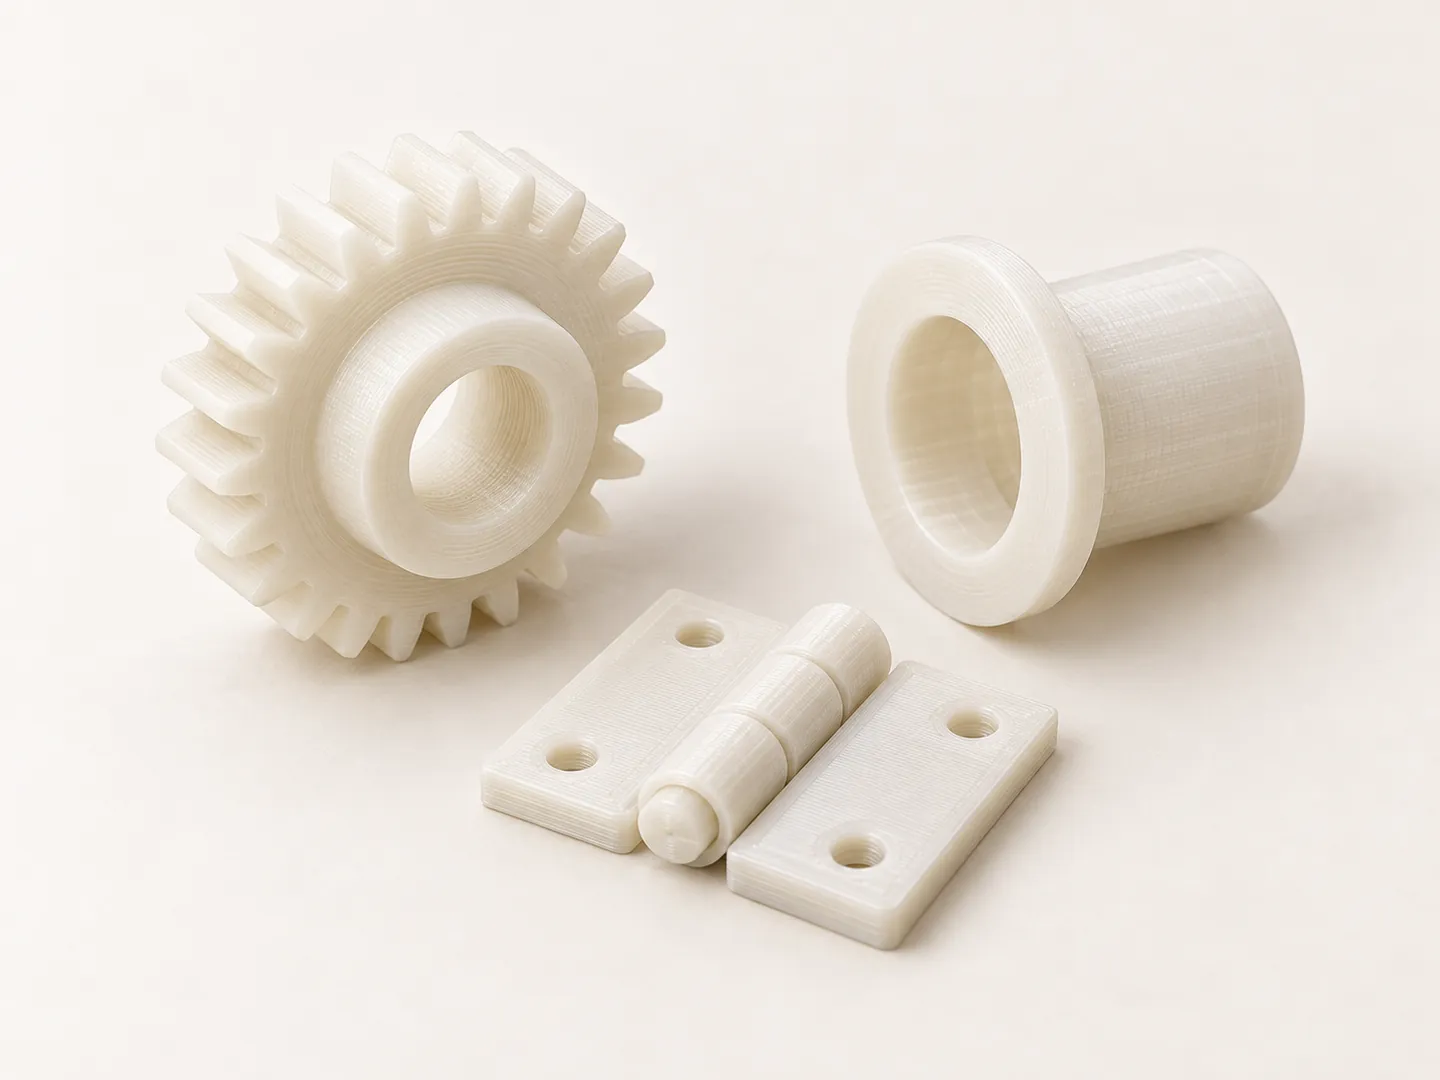
Коротко: нейлон (PA) — материал для деталей, которые трутся, вращаются или многократно гнутся: шестерни, втулки, направляющие, петли, защёлки. Он вязче PETG, стоек к износу, маслу и бензину и держит больше температуры. Зато впитывает влагу и стоит дороже. Если деталь просто что-то держит дома, нейлон не нужен.
Почему нейлон
- Износ. Шестерня из PLA или PETG при частой работе стачивает зубья за недели. У нейлона низкое трение, и поверхность от работы полируется, а не стирается.
- Вязкость. Он сначала деформируется и только потом ломается. Нейлоновая плёночная петля или защёлка выдерживает тысячи циклов.
- Масло и топливо. Стоек к смазке, маслу и бензину: детали станков, мотоциклов, инструмента.
- Температура. Держит больше, чем PETG: для нейлона без волокна, например PolyMide CoPA, указано 111 °C HDT при 0,45 МПа против примерно 70 °C у PETG. С углеволокном (PA-CF) — намного больше: для Bambu Lab PAHT-CF производитель указывает 194 °C под нагрузкой 0,45 МПа (данные).
PA6, PA12 и версии с волокном
| Для чего | Учтите | |
|---|---|---|
| PA6 | самый вязкий, хорошо держит износ | сильнее впитывает влагу |
| PA12 | стабильнее при влажности | чуть менее жёсткий |
| PA-CF (углеволокно) | жёсткий, стабильный, высокая температура | более хрупкий, только чёрный |
| PA-GF (стекловолокно) | жёсткий и вязкий, изолятор | тяжелее |
Для PAHT-CF (PA12 с углеволокном) производитель указывает 0,88 % влагопоглощения в насыщении против 1,70 % у обычного PA-CF и потерю свойств во влажном состоянии на 12–18 % против 40–45 %. Поэтому для влажных мест мы предпочитаем PA12.
Проблема влаги
Нейлон впитывает воду из воздуха за считаные часы. Если печатать влажным, вода закипает в сопле, и деталь получается пористой, с паутинкой и слабее. Поэтому мы сушим его в печи примерно при 80 °C несколько часов перед печатью и храним с силикагелем. Готовая деталь со временем набирает немного влаги из воздуха: становится чуть гибче, а крупные детали прибавляют несколько десятых миллиметра. В точных посадках мы это учитываем.
Советы по конструкции
- Шестерни: модуль 1 и больше; на очень мелких зубьях преимущество нейлона теряется.
- Втулки и валы: зазор 0,2–0,3 мм по диаметру; при необходимости подбираем по пробной детали.
- Плёночные петли: толщина 0,4–0,6 мм в месте сгиба, печать вдоль слоёв.
- Резьба: в нейлон хорошо ставятся латунные термовставки — это намного лучше, чем резать резьбу в пластике.
Когда нейлон не нужен
- Деталь должна быть очень жёсткой и неподвижной: лучше PETG-CF или PA-CF.
- Нужно держать точный размер во влажности: лучше PBT.
- Будет контакт с пищей: никакой печатный пластик не подходит.
Как заказать
Нейлона нет в калькуляторе: печатаем на закрытом Bambu Lab P1S, цена зависит от марки PA и детали. Пришлите файл или фото с размерами в WhatsApp и расскажите, как работает деталь. Подробнее на странице нейлона (PA) и в статье об угле- и стеклонаполненных пластиках.