Nylon (PA) en impresión 3D: engranajes y piezas que rozan
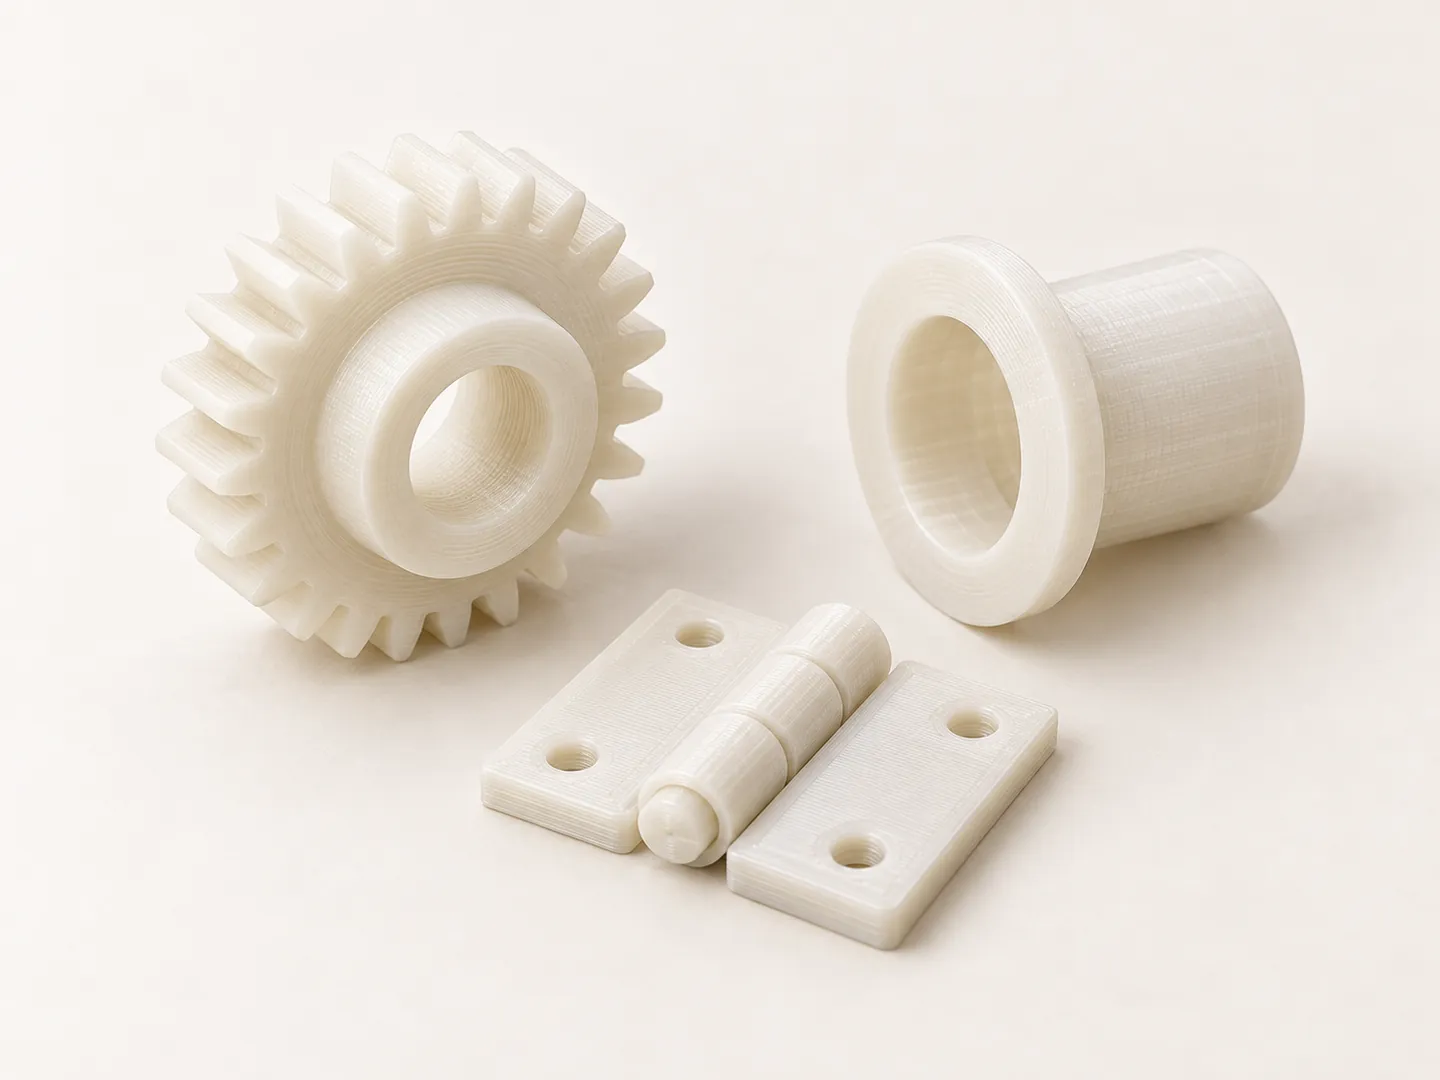
Respuesta corta: el nylon (PA) es el material para piezas que rozan, giran o se doblan muchas veces: engranajes, casquillos, guías, bisagras, clips. Es más tenaz que el PETG, resiste el desgaste, el aceite y la gasolina y aguanta más temperatura. A cambio absorbe humedad y es más caro. Si la pieza solo tiene que sujetar algo en casa, no lo necesitas.
Por qué el nylon
- Desgaste. Un engranaje de PLA o PETG se come los dientes en semanas si trabaja a menudo. El nylon tiene un coeficiente de rozamiento bajo y una superficie que se pule con el uso en vez de desgastarse.
- Tenacidad. Se deforma antes de romper. Una bisagra viva o un clip de nylon aguanta miles de ciclos.
- Aceite y combustibles. Resiste grasas, aceites y gasolina: piezas de máquinas, motos y herramientas.
- Temperatura. Aguanta más calor que el PETG: un nylon sin fibra como el PolyMide CoPA declara 111 °C de HDT a 0,45 MPa, frente a unos 70 °C del PETG. Con fibra de carbono (PA-CF) sube mucho: el PAHT-CF de Bambu Lab declara 194 °C de temperatura de deformación a 0,45 MPa (ficha).
PA6, PA12 y versiones con fibra
| Para qué | Ojo con | |
|---|---|---|
| PA6 | el más tenaz, buen desgaste | absorbe más humedad |
| PA12 | más estable con la humedad | algo menos rígido |
| PA-CF (con carbono) | rígido, estable, mucho calor | más frágil a golpes, solo negro |
| PA-GF (con vidrio) | rígido y tenaz, aislante | más pesado |
En el caso del PAHT-CF (PA12 con carbono), el fabricante indica que absorbe un 0,88 % de agua en saturación frente al 1,70 % de un PA-CF estándar, y que pierde un 12–18 % de propiedades al humedecerse frente al 40–45 %. Por eso para piezas en ambientes húmedos preferimos el PA12.
El problema de la humedad
El nylon absorbe agua del aire en horas. Si se imprime húmedo, el agua hierve en la boquilla y la pieza sale porosa, con hilos y más débil. Por eso lo secamos en horno a unos 80 °C durante varias horas antes de imprimir y lo guardamos con desecante. Ya impresa, la pieza absorbe algo de humedad del ambiente: se vuelve un poco más flexible y crece unas décimas en piezas grandes. En encajes muy precisos lo tenemos en cuenta al diseñar.
Consejos de diseño
- Engranajes: mejor módulo 1 o mayor; con dientes muy pequeños la ventaja del nylon se pierde.
- Casquillos y ejes: deja 0,2–0,3 mm de holgura en el diámetro; lo ajustamos con una pieza de prueba si hace falta.
- Bisagras vivas: espesor de 0,4–0,6 mm en la zona que se dobla, impresa en el sentido de las capas.
- Roscas: el nylon admite insertos térmicos de latón, mucho mejor que roscar el plástico.
¿Cuándo no usar nylon?
- La pieza tiene que ser muy rígida y no se mueve: mejor PETG-CF o PA-CF.
- Debe mantener una medida exacta en ambiente húmedo: mejor PBT.
- Va a estar en contacto con alimentos: ningún plástico impreso es buena idea.
Cómo pedirlo
El nylon no está en la calculadora: imprimimos en la Bambu Lab P1S (cerrada) y el precio depende del tipo de PA y de la pieza. Envíanos el archivo o fotos con medidas por WhatsApp y cuéntanos cómo trabaja la pieza. Más detalles en la ficha de nylon (PA) y en el artículo sobre fibra de carbono y de vidrio.